


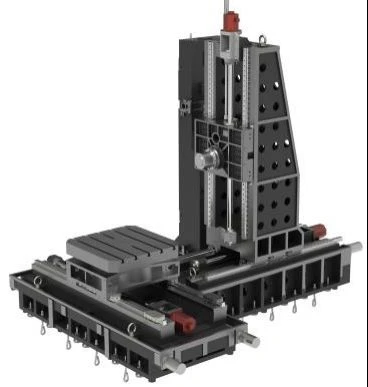


कॉम्पैक्ट हॉरिजॉन्टल मशीनिंग सेंटर उच्च लोड क्षैतिज मशीनिंग के लिए कास्ट {0}आयरन संरचना, हेवी{1}ड्यूटी रोलर गाइडवेज़ और प्रीलोडेड बॉल स्क्रू का उपयोग करता है।
तकनीकी निर्देश
|
पैरामीटर |
विनिर्देश |
|
नमूना |
WH1250A / WH1250B |
|
टेबल का आकार |
1250 × 1250 मिमी |
|
कार्य तालिकाओं की संख्या |
1 / 2 |
|
अधिकतम. स्विंग व्यास |
2200/2700 मिमी |
|
एक्स/वाई/जेड यात्रा |
2000/2500 × 1200 × 1200 मिमी |
|
टेबल भार क्षमता |
3500 किग्रा |
|
स्पिंडल टेपर |
BT50 |
|
अधिकतम. धुरी गति |
4000-8000 आरपीएम |
|
स्पिंडल मोटर पावर |
22 किलोवाट |
|
उपकरण क्षमता |
24-80 उपकरण |
|
मशीन की सटीकता |
±0.005 मिमी / 300 मिमी |
|
मशीन वजन |
24 / 28.5 t |
मशीन संरचना एवं घटक
मशीन बिस्तर और कॉलम:भारी कटाई के दौरान कठोरता बनाए रखने के लिए बिस्तर और सममित बॉक्स {{0} प्रकार का स्तंभ उच्च शक्ति वाले कच्चे लोहे से बने होते हैं।
दिशानिर्देश:उच्च भार के तहत सुचारू गति के लिए X/Y/Z अक्षों पर भारी - ड्यूटी रोलर गाइडवे का उपयोग किया जाता है।
गेंद पेंच:डबल{{1}अंत समर्थन के साथ पूर्व-तनावयुक्त सटीक बॉल स्क्रू ट्रांसमिशन सटीकता में सुधार करते हैं और थर्मल विरूपण को कम करते हैं।
वर्कटेबल और सैडल:कठोर टेबल और सैडल को क्षैतिज मशीनिंग के दौरान भारी वर्कपीस ले जाने के लिए डिज़ाइन किया गया है।
धुरी और राम:भारी कटाई के दौरान उपकरण की स्थिरता के लिए स्पिंडल सपोर्ट और रैम को मजबूत किया जाता है।
धुरी प्रणाली
स्पिंडल प्रकार:बेल्ट{{0}ड्राइव और डायरेक्ट-ड्राइव स्पिंडल कॉन्फ़िगरेशन विभिन्न गति और टॉर्क आवश्यकताओं के लिए उपलब्ध हैं।
स्पिंडल टेपर:BT50 स्पिंडल टेपर भारी रफिंग और उच्च कठोरता वाली कटिंग के लिए उपयुक्त है।
धुरी गति:6,000 RPM तक बेल्ट{0}}ड्राइव विकल्प; 8,000 आरपीएम तक डायरेक्ट-ड्राइव विकल्प।
स्पिंडल कूलिंग:एक एकीकृत तेल चिलर निरंतर उच्च गति संचालन के दौरान स्पिंडल तापमान को नियंत्रित करता है और थर्मल विरूपण को सीमित करता है।
स्पिंडल टॉर्क:एक वैकल्पिक 1:4 गियरबॉक्स या रिडक्शन यूनिट भारी कटिंग के लिए स्पिंडल टॉर्क को बढ़ाती है।
एटीसी और टूल पत्रिका
पत्रिका विकल्प:रोबोटिक टूल चेंजर आर्म्स (क्षमता: 24T, 32T, 40T) के साथ डिस्क {{0} प्रकार की पत्रिकाएं (क्षमता: 24T, 32T, 40T) या भारी प्रकार की पत्रिकाएं (क्षमता: 40T, 50T, 60T, 80T)।
उपकरण विशिष्टताएँ:अधिकतम उपकरण व्यास 110 मिमी (या आसन्न रिक्ति अंतराल के साथ 200 मिमी) के साथ 18 किलोग्राम तक के उपकरणों का समर्थन करता है।
उपकरण परिवर्तन दक्षता:मैकेनिकल आर्म डिज़ाइन लगभग 5.2 सेकंड का औसत टूल बदलने का समय प्रदान करता है।
स्पिंडल सुरक्षा:बफर - प्रकार का टूल अनक्लैंप तंत्र स्पिंडल बीयरिंग की सुरक्षा के लिए टूल रिलीज के दौरान यांत्रिक प्रभाव बलों को अवशोषित करता है।
एपीसी एवं पैलेट सिस्टम
पैलेट परिवर्तक:रोटरी या रोटरी पुश-पुल पैलेट चेंजर कॉन्फ़िगरेशन मशीन मॉडल के अनुसार उपलब्ध हैं।
कार्य तालिका कॉन्फ़िगरेशन:विभिन्न उत्पादन आवश्यकताओं के लिए सिंगल या डुअल वर्कटेबल विकल्प उपलब्ध हैं।
तालिका का आकार:बीएसएच श्रृंखला में पैलेट/टेबल का आकार 450 × 450 मिमी से 1000 × 1000 मिमी तक होता है।
पैलेट बदलने का समय:मशीन मॉडल और पैलेट चेंजर कॉन्फ़िगरेशन के आधार पर 18-70 सेकंड।
तालिका अनुक्रमण:WH1250A/B के लिए अनुकूलित 1 डिग्री, 5 डिग्री, 90 डिग्री और 180 डिग्री इंडेक्सिंग विकल्पों के साथ मानक अनुक्रमण उपलब्ध है।
चिप निकासी एवं शीतलन प्रणाली
चिप कन्वेयर कॉन्फ़िगरेशन:चिप हटाने और प्रबंधन में सहायता के लिए एक दोहरी {{0}स्क्रू और एकल {{1}चेन प्लेट कन्वेयर प्रणाली की व्यवस्था की गई है।
शीतलक क्षमता:विस्तारित मशीनिंग चक्रों के दौरान द्रव परिसंचरण का समर्थन करने के लिए डिज़ाइन किया गया 550 एल शीतलक टैंक शामिल है।
स्पिंडल कूलिंग:साइड पर लगे -डुअल{{1}फ़ंक्शन एयर और वॉटर कूलेंट जेट टूल इंटरफ़ेस से चिप्स और गर्मी को साफ़ करने में मदद करने के लिए प्रोग्रामयोग्य सफाई प्रदान करते हैं।
थर्मल विनियमन:गर्मी उत्पादन के प्रबंधन और वर्कपीस और मशीन संरचना पर थर्मल प्रभाव को कम करने में सहायता के लिए वायवीय और द्रव प्रणालियों को संलग्नक डिजाइन के साथ एकीकृत करता है।
मशीनिंग क्षमताएँ
पिसाई
सपाट, सीढ़ीदार और समोच्च सतहों के लिए क्षैतिज मिलिंग संचालन।
ड्रिलिंग
नियंत्रित स्थिति और गहराई मापदंडों के साथ छेद ड्रिलिंग।
उबाऊ:
आंतरिक व्यास और बेलनाकार बोर के लिए सटीक बोरिंग।
दोहन
आंतरिक थ्रेडिंग के लिए सीएनसी - नियंत्रित टैपिंग।
रीमिंग
निर्दिष्ट आयामी सहनशीलता प्राप्त करने के लिए छेद की फिनिशिंग।
मल्टी-फेस मशीनिंग:
बी-अक्ष अनुक्रमण एक ही सेटअप में एकाधिक वर्कपीस चेहरों के प्रसंस्करण को सक्षम बनाता है।
वर्कपीस और अनुप्रयोग
ऑटोमोटिव घटक:मशीनिंग आवास, संरचनात्मक भाग और अन्य सटीक घटक।
साँचे:मिलिंग और मशीनिंग मोल्ड बेस और जटिल मोल्ड घटक।
एयरोस्पेस घटक:संरचनात्मक और परिशुद्धता घटकों की मशीनिंग के लिए बहु-फेस प्रोसेसिंग की आवश्यकता होती है।
सैन्य घटक:अत्यधिक कठोरता और सटीकता की आवश्यकताओं के साथ उच्च शक्ति वाले घटकों की मशीनिंग।
मशीनरी एवं हार्डवेयर पार्ट्स:बड़े और भारी यांत्रिक घटकों की मशीनिंग के लिए स्थिर क्षैतिज मशीनिंग की आवश्यकता होती है।
मशीनिंग सटीकता और परिशुद्धता
अक्ष स्थिति निर्धारण सटीकता:X/Y/Z-अक्ष स्थिति निर्धारण सटीकता ±0.005 मिमी/300 मिमी तक पहुंचती है।
दोहराएँ स्थिति निर्धारण सटीकता:X/Y/Z-अक्ष दोहराव स्थिति सटीकता ±0.003 मिमी/300 मिमी तक पहुंच जाती है।
बी-अक्ष सटीकता:B-अक्ष स्थिति निर्धारण सटीकता 10″ है, दोहराव स्थिति सटीकता 5″ है।
बॉल स्क्रू सिस्टम:दोनों सिरों पर सटीक बियरिंग के साथ पूर्व-तनावयुक्त बॉल स्क्रू थर्मल विरूपण को कम करते हैं और ट्रांसमिशन सटीकता बनाए रखते हैं।
परिशुद्धता मानक:मशीन की सटीकता का परीक्षण GB/T 19362.2-2017 के अनुसार किया जाता है, जिसमें विद्युत प्रणालियाँ GB 5226.1-2008 का अनुपालन करती हैं।
गुणवत्ता नियंत्रण एवं निरीक्षण प्रक्रिया
कास्टिंग सत्यापन:अवशिष्ट तनाव को दूर करने में मदद के लिए संरचनात्मक कास्टिंग पर थर्मल एनीलिंग लागू की जाती है।
ज्यामितीय निरीक्षण:लेज़र इंटरफेरोमीटर जीबी/टी मानकों के अनुरूप अक्ष संरेखण, वर्गाकारता और समानता की जांच करता है।
परिशुद्धता परीक्षण:रैखिक अक्ष स्थिति और बी-अक्ष रोटरी अनुक्रमण प्रदर्शन का मापन।
कार्यात्मक रन-में:फ़ैक्टरी प्रेषण से पहले स्पिंडल गतिशील व्यवहार, थर्मल स्थितियों, हाइड्रोलिक और वायवीय प्रणालियों और एटीसी साइक्लिंग का सत्यापन।
अक्सर पूछे जाने वाले प्रश्नों
प्रश्न: ऑर्डर की पुष्टि से प्रेषण तक सामान्य डिलीवरी समय सीमा क्या है?
ए: मानक वितरण कार्यक्रम विशिष्ट मशीन कॉन्फ़िगरेशन और वर्तमान उत्पादन स्थिति के आधार पर भिन्न होते हैं, उद्धरण चरण के दौरान अनुमानित समयसीमा की पुष्टि की जाती है।
प्रश्न: क्या मशीन विनिर्देशों, जैसे टूल मैगज़ीन क्षमता या टेबल आयाम, को अनुकूलित किया जा सकता है?
उत्तर: हां, उत्पादन आवश्यकताओं से मेल खाने के लिए उपकरण क्षमता और विशिष्ट सहायक एकीकरण जैसे कुछ मापदंडों को समायोजित करने के लिए विकल्प उपलब्ध हैं।
प्रश्न: किस प्रकार की स्थापना और कमीशनिंग सहायता प्रदान की जाती है?
उ: उचित मशीन सेटअप और लेवलिंग में सहायता के लिए तकनीकी मार्गदर्शन, दस्तावेज़ीकरण और वैकल्पिक साइट इंजीनियर सहायता की व्यवस्था की जा सकती है।
प्रश्न: प्रतिस्थापन भागों और महत्वपूर्ण घटकों की आपूर्ति कैसे की जाती है?
उ: समय पर प्रेषण का समर्थन करने और परिचालन डाउनटाइम को कम करने के लिए सामान्य पहनने वाले हिस्सों और महत्वपूर्ण असेंबली का स्टॉक बनाए रखा जाता है।
प्रश्न: ऑपरेटरों और रखरखाव कर्मचारियों के लिए किस प्रकार का प्रशिक्षण दिया जाता है?
उ: बुनियादी संचालन, नियमित रखरखाव और प्रोग्रामिंग समर्थन को शामिल करने वाले प्रशिक्षण विकल्पों की व्यवस्था कमीशनिंग के दौरान या निर्दिष्ट सुविधाओं पर की जा सकती है।
लोकप्रिय टैग: कॉम्पैक्ट क्षैतिज मशीनिंग केंद्र, चीन कॉम्पैक्ट क्षैतिज मशीनिंग केंद्र निर्माता


